bb贝博狼堡游戏平台:单臂式折弯液压机解决厚板折弯角度偏差难题
艾弗森bb贝博下:
在钢结构、重型钣金、工程机械配件加工领域,厚钢板折弯是一道十分关键的成型工序,同时也是生产中难点突出的工序。厚钢板本身厚度大、刚性高,金属内部应力复杂,折弯受力时极易出现板材回弹、受力不均、滑块偏斜、两端角度不一致等问题,最终造成折弯角度偏差超标。角度不达标的工件,往往需要人工二次校正、打磨返修,不仅拉长生产节拍,降低车间产能,还会造成钢板材料浪费、人力成本增加。不少加工公司尝试更换折弯模具、调整加工速度、改变折弯顺序等方式来改善成品质量,但普通折弯设备受机身刚性、导向结构、压力调控方式的限制,很难长期稳定控制折弯精度,角度超差问题反复出现。单臂式折弯液压机依托 C 型机身结构、精密导向机构和可编程液压控制管理系统,针对性化解厚板折弯角度偏差痛点,成为厚板成型加工中精度管控的重要装备。
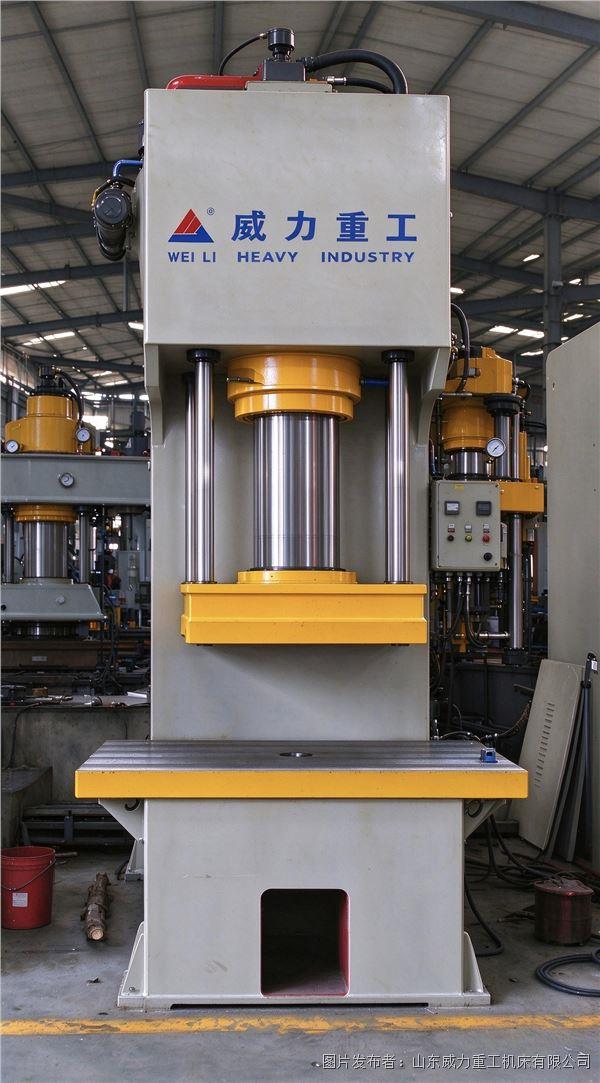
单臂式折弯液压机采用加厚钢板整体焊接成型的 C 型开式机身,全部焊接工序完成后,统一进行振动时效去应力处理,充分释放焊接过程积累的残余内应力,避免设备在长期反复重载折弯工况下,机身缓慢形变,从基础结构上保障设备精度的持久性。三面敞开的布局,没有立柱遮挡,超长厚板材可以从侧面伸入工作台,上料、取件、观察工件成型状态都很方便,适配大尺寸连接板、设备底座厚板、钢结构支撑件等工件加工。设备配备加长型淬火镀铬导向副,导向面经过精密磨削加工,导向间隙均匀且可微调,耐磨性能优异。厚板折弯时载荷容易偏向一侧,形成偏载力矩,普通设备滑块会随之发生倾斜,直接引发板材左右两端折弯角度不一致;这套高精度导向结构可以轻松又有效抵抗偏载带来的侧向力,约束滑块从始至终保持垂直下行,最大限度减少滑块偏移,从硬件源头降低角度偏差的产生概率。
设备搭载独立泵站式分段调速液压控制管理系统,将滑块动作拆分为快进、工进、保压、回程四个独立阶段,每个阶段的工作速度都可以单独设定。快进阶段滑块快速下行,缩短空行程时间,提升加工效率;接触板材进入工进折弯阶段后,系统自动切换低速稳压模式,压力输出平缓、波动小,不会出现压力骤升骤降冲击板材的情况。厚钢板折弯成型之后,持续保压是抵消钢材回弹、锁定折弯角度的核心工艺。操作人能在数控触控面板上,结合板材材质、厚度、折弯半径、模具形式,灵活设定成型压力、下压深度、保压时长,调试好的工艺参数能够存储在系统内,同批次工件再生产时一键调用,不用重复调试,保证整批工件折弯角度高度统一。针对不一样的牌号的碳钢、低合金钢板回弹差异,还能够最终靠微调保压时间和压力值,匹配材料回弹特性,实现角度补偿。
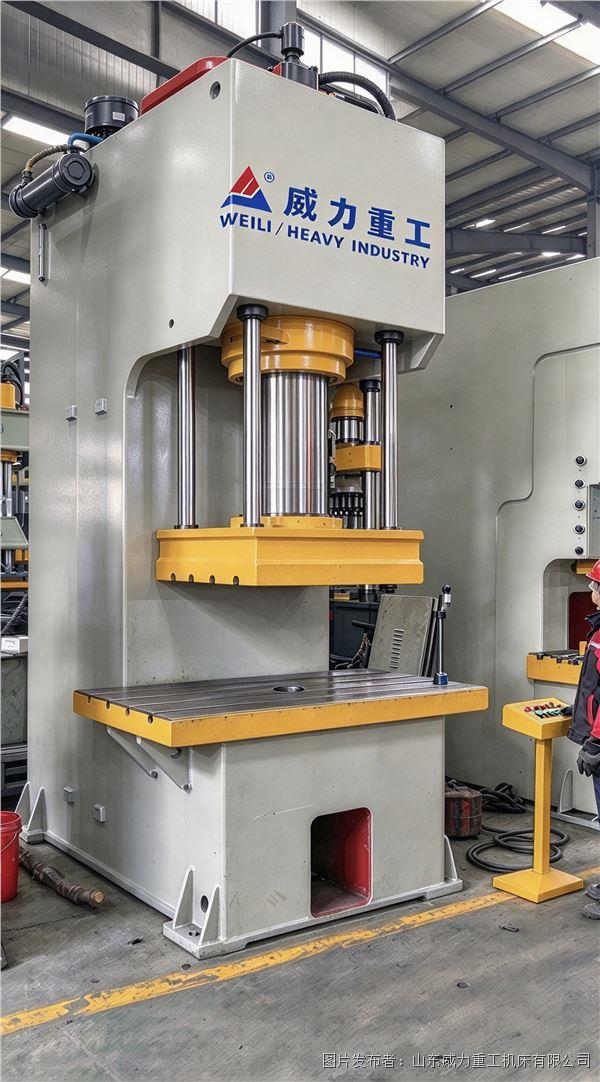
工装配套、防护结构与日常维护设计,同样会间接影响折弯精度的长期稳定性。工作台表面加工标准 T 型槽,折弯模具依靠压板快速锁紧定位,模具固定牢靠,折弯过程不会出现滑移、松动,规避模具位移带来的成型误差。整机集成多重安全防护配置,包含压力过载保护、上下行程限位开关、光电安全光栅、紧急停止按钮,一旦负载超过额定压力,系统会自动泄压保护机身、油缸与导向组件,防止过载损伤核心部件,避免设备精度提前衰减。该设备功能具备多样性,除厚板折弯之外,还能够实现钢板校平、压筋、压型、压圆弧等多种成型工艺,一台设备兼顾多道工序,适合订单规格多、批量灵活的钣金加工厂。
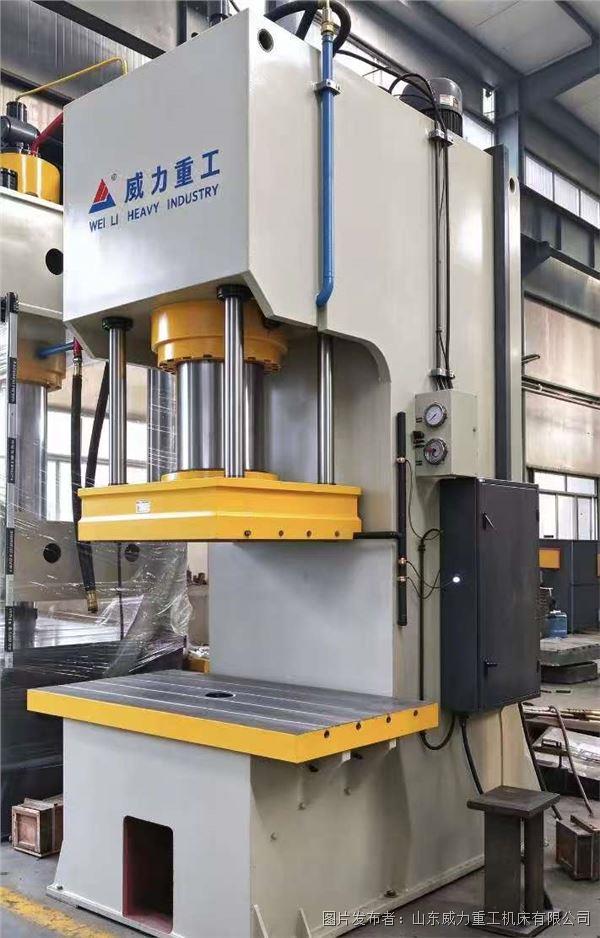
在现场实际生产当中,想要持续稳定控制折弯角度,除设备本身性能之外,还需要搭配适配的折弯模具、规范的装夹方式和合理的保压工艺。不少钢结构加工厂在更换为单臂式折弯液压机之后,厚板折弯返工率显而易见地下降,工件角度一致性大幅度的提高,减少了返修工位的工作量。厂家支持按照每个客户的板材最大宽度、加工工况定制喉口深度、工作台尺寸、滑块行程、开口高度,能够适配客户现有生产线布局;同时配套上门安装调试、操作工实操培训、定期回访维保服务,帮助车间快速吃透工艺参数调节方法,稳定厚板成型质量。对于主打厚板加工的钢结构、重型钣金企业,选用导向稳定、压力可控、支持保压工艺的单臂式折弯液压机,是有效改善折弯角度偏差、控制生产所带来的成本、提升成品合格率的可靠方案。